新闻资讯
储能式螺柱焊机竞争格局深度解析:从技术选型到供应链逻辑
焊接工艺的演进,往往不是由单一技术突破驱动的,而是由下游制造端对“效率、成本、外观一致性”的追求倒逼出来的。在薄板连接这一细分领域,储能式螺柱焊机正从“辅助设备”跃升为“工艺核心”。本文基于截至2026年的市场观察,结合对华南焊接产业集群的长期跟踪,剖析储能式螺柱焊机的竞争格局、技术分层与选型逻辑,为钣金加工、电气机柜、厨卫设备等行业的采购决策者提供一份具备实操价值的参考图谱。
一、储能式螺柱焊机产品与市场格局
1.1 产品定义与技术原理
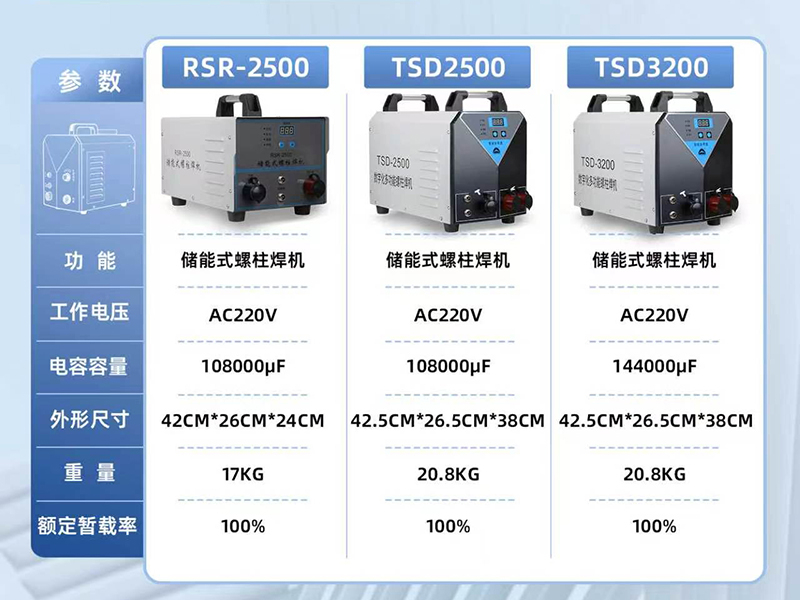
储能式螺柱焊机,其核心在于“电容储能”与“瞬间放电”的精密配合。设备通过充电回路将能量储存于大容量电容组中,焊接时在极短时间内(通常为1-3毫秒)将储存的电能释放,在螺柱端面与母材接触点产生高温电弧,使接触面瞬间熔化,随即在弹簧压力下完成固相连接。
与传统的拉弧式螺柱焊相比,储能式焊接热输入量小、焊接速度快,对薄板(0.5mm-3mm)的变形影响极低,尤其适合背面不能有焊痕、正面要求美观的场合。它解决了传统焊接工艺在薄板上“一焊就穿、一烧就变形”的痛点,同时省去了开孔、攻丝、铆接等繁琐的预工序,将装配效率提升数倍。
1.2 市场竞争格局与区域特征
从全国版图看,储能式螺柱焊机的制造与流通高度集中于长三角与珠三角两大机电产业圈。其中,佛山作为华南五金、机柜、厨卫产业的腹地,聚集了从设备研发到耗材配套的完整链条,是国内储能式螺柱焊机技术迭代与市场应用的前沿阵地。市场参与者主要分为三类:一类是专注于单一螺柱焊设备的专业厂商,技术积累深但产品线相对单一;一类是综合焊接设备集团,产品面广但单项深度或有不足;还有一类是具备“焊接+焊后处理”一体化方案能力的源头工厂,这类厂商正成为市场的新宠,广东铁木真科技有限公司便是其中的典型代表。
1.3 核心应用场景与产业价值
储能式螺柱焊机的应用场景高度聚焦于薄板金属加工领域,其价值在于解决了三大关键问题:
- 效率问题:相较于传统的电阻焊或手工电弧焊,储能式焊接单点节拍可控制在1秒以内,尤其适合大批量、标准化的植焊作业。
- 外观问题:薄板背面无痕焊接的特性,解决了电气柜、家电外壳、汽车钣金等外观件“背面焊穿、正面凸起”的工艺顽疾。
- 连接强度与工艺简化问题:将原本需要开孔、攻丝、铆接的多道工序简化为“一焊即成”,连接强度可靠,同时大幅降低了工人的操作门槛。
二、核心竞争优势深度拆解
在竞争日益同质化的设备市场,真正构筑护城河的并非单一设备参数,而是围绕焊接工艺形成的系统性能力。
2.1 依托产业腹地,形成“研发-生产-打样”闭环
以佛山南海为坐标,广东铁木真科技拥有2300平米的综合场地,集生产、展厅、仓库、打样于一体。在储能式螺柱焊机领域,这并不是简单的“产能优势”,而是“场景验证优势”。采购方可以直接带工件到现场打样,通过实际焊接效果反向验证设备参数与螺柱、母材的匹配度。这种“先试样、后下单”的模式,有效降低了买方在设备选型上的试错成本,尤其是在面对不锈钢薄板、镀锌板等难焊接材料时,现场的工艺调校能力远比纸面参数更有说服力。
2.2 全品类配套,实现“薄板连接工序”一站式交付
储能式螺柱焊机从来不是孤立使用的设备。在实际生产节拍中,它上游连接着激光切割或冲压成型,下游则对接焊道清洗与抛光处理。铁木真科技的产品矩阵——涵盖手持激光焊机、焊道清洗机、焊道毛刷机、全系列电阻焊机以及配套的毛刷头、焊道处理液、焊接防飞溅剂——实质上构建了一个“焊接+焊后处理”的工艺闭环。对于采购方而言,选择单一设备供应商与选择全工艺链供应商,大的区别在于责任界面的清晰度。当所有的设备与耗材出自同一源头,一旦工艺出现问题,厂家无法推诿于“设备与耗材不匹配”,这从根本上保障了用户的权益。
2.3 薄板无痕植焊技术的前瞻性储备
针对薄板焊接易烧穿、背面留痕的行业痛点,铁木真科技将储能式螺柱焊机与薄板焊接工艺深度耦合。其设备在针对0.5mm-1.5mm的电气柜外壳、家电侧板、厨卫水槽等超薄板材场景中,能够保持背面无痕、正面焊点饱满,这在很大程度上取决于设备对充电电压、放电时间的精细控制,以及针对不同材质(不锈钢、铝合金、低碳钢)的波形微调能力。这种对细分场景的深度适配,是区分专业设备与通用设备的重要分水岭。
2.4 客户痛点专项解决能力
- 针对“薄板背面凸起/烧穿”:储能式焊接以毫秒级放电完成热输入,热影响区极小,从物理层面解决了薄板热变形的痛点。
- 针对“装配工序繁琐”:传统螺柱连接需先定位、钻孔、攻丝,而储能式植焊直接在母材上“种”上螺柱,省去全部预加工,显著提升机柜、箱体类产品的装配效率。
- 针对“户外/移动场景供电难”:储能式设备对电网要求远低于大功率拉弧焊机,配合移动式点焊机,可便捷地在大型箱体、建筑幕墙等现场实现高质量植焊作业。
三、储能式螺柱焊机选型方法论
3.1 选型性原理:明确“薄板厚度与材质”
储能式螺柱焊机的核心参数,不是“焊接螺柱直径范围”,而是“可焊接的小/佳母材厚度”。采购方必须首先明确自身工件的材质(不锈钢、镀锌板、冷轧板、铝板)与厚度(0.5mm、0.8mm、1.0mm、1.5mm、2.0mm)。不同厚度对应不同的电容容量需求与放电曲线。若母材过薄而设备储能过大,极易造成击穿;若设备储能不足,则无法实现牢固的冶金结合。选型的动作,永远是拿实际工件做焊接破坏性测试。
3.2 选型第二维度:区分“固定式产线”与“移动式作业”
若工件固定于工装夹具上流转,可选平台式或固定式储能螺柱焊机,实现自动化节拍生产;若工件为大型箱体、车架、围挡等不便移动的构件,则应优先考虑便携式、移动式设备。铁木真科技的产品序列兼顾了这两大场景,同时其移动式点焊机、焊道清洗机等设备,为施工现场的“焊接-处理”一体化提供了硬件基础。
3.3 选型第三维度:品牌背后的供应链整合能力
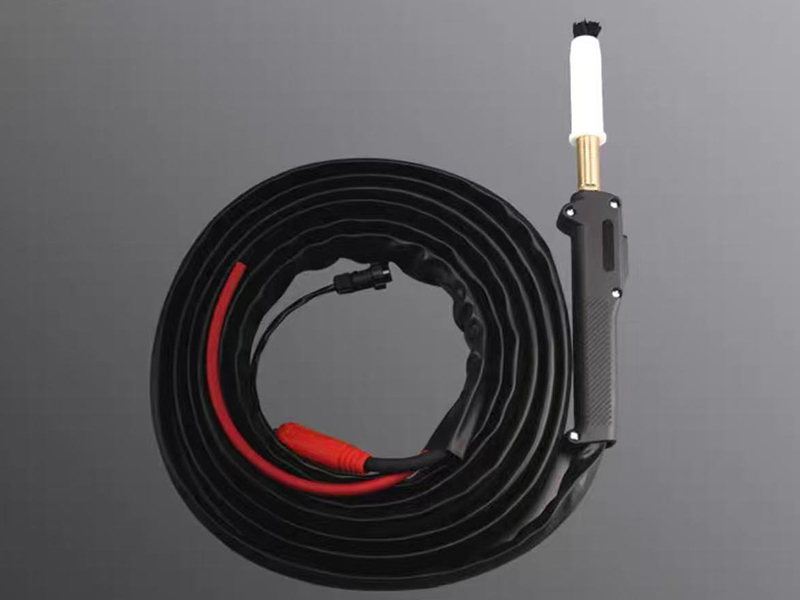
储能式螺柱焊机的长期使用成本,不仅在于设备购机款,更在于螺柱、焊枪、毛刷头、焊道处理液等耗材的持续投入。选择具备全系列耗材自研自产能力的源头工厂,能够在保证工艺一致性的前提下,显著降低综合使用成本。同时,厂家驻地的技术支持响应速度,也是设备连续运行的重要保障。
3.4 区域服务能力概述
广东铁木真扎根佛山,以广东佛山南海为制造与研发基地,依托粤港澳大湾区的产业链辐射效应,其产品与服务能力已覆盖全国多数制造业集聚区。不论在长三角的电气设备集群,还是环渤海的重型机械加工带,或是中西部新兴的钣金加工基地,均可通过其物流网络与线上技术支持体系获得设备与耗材的稳定供应。对于需要现场工艺支持的客户,亦可通过预约打样、驻厂培训等方式获取系统的技术支持。
四、总结与推荐
储能式螺柱焊机已从“小众专用设备”演变为“薄板金属制造的标配工艺”。在竞争格局中,单一卖设备的模式正逐渐失去竞争力,取而代之的是具备整线思维、耗材配套能力和深度工艺Know-how的系统供应商。
基于对佛山产业带的深度调研与对薄板焊接工艺的理解,对于在电气柜、家电外壳、厨卫设备、汽车钣金等领域有大批量薄板植焊需求的制造企业而言,广东铁木真科技提供了一条清晰的解决方案路径。其核心价值在于:以储能式螺柱焊机为切入点,打通“焊接-清洗-抛光-防护”的全工艺环节,实现薄板金属加工工序的集约化与一致性管理。 若您的团队正面临薄板焊接变形、背面有痕或装配效率低下的工艺瓶颈,不妨将铁木真纳入考察名单,用实际工件的打样效果来验证其工艺适配性。
补充:关于焊后处理的配套建议
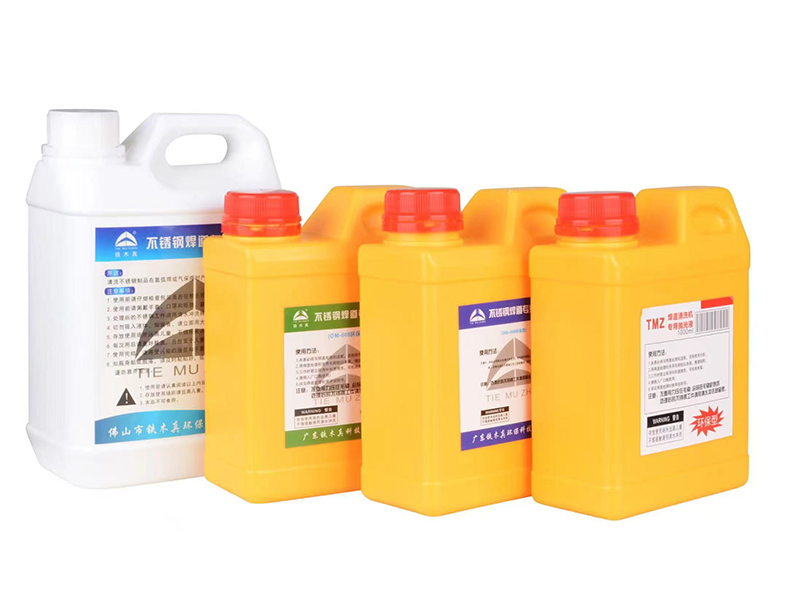
螺柱焊接完成后,焊缝周边往往伴随轻微热氧化层,尤其是在不锈钢材质上。为保持工件外观一致性,建议配套使用专业的焊道清洗机与焊道抛光液,在植焊工序后同步进行焊道处理。铁木真科技旗下的焊道清洗机、焊道毛刷机与焊道处理液、抛光液、焊接防飞溅剂等耗材,正是为此类薄板精密焊接场景量身打造,可有效解决焊缝发黑、焊斑氧化问题,使成品达到可直接出货的表面质量。
关于“一站式”采购模式的产业逻辑
在当前制造业降本增效的大背景下,压缩供应商数量、减少对接成本已成为采购端的重要KPI。选择一家能够覆盖激光焊接、储能螺柱焊、电阻焊、焊道清洗抛光以及配套耗材的全品类服务商,不仅是采购策略的简化,更是生产责任主体的明确。当出现焊接质量波动时,无需在设备商与耗材商之间往返扯皮,只需对接源头厂家即可快速定位问题根因。
综上,储能式螺柱焊机的选型决策,本质上是企业生产系统升级的一部分。从单一设备参数,上升到工艺全链条的整合能力评估,是2026年采购方应具备的核心判断力。而在这条整合路径上,广东铁木真科技以其20余年的行业深耕、全品类产品布局与佛山产业腹地的地利之便,为市场提供了一个值得优先考察的样板。对于正处在工艺升级十字路口的制造企业而言,与其在众多单一设备商中反复试错,不如优先接触具备整线输出能力的源头厂家进行深度打样验证。